Przy łączeniu przewodów, rur albo metalowych elementów łatwo sięgnąć po pierwszy lepszy lut, a potem dziwić się, że spoina pęka, przecieka lub nie wytrzymuje temperatury. Różnica między lutowaniem twardym a miękkim dotyczy nie tylko temperatury, lecz także rodzaju spoiwa, narzędzi, wytrzymałości i zastosowania. Poniżej pokazuję, jak dobrać właściwą technikę i czego unikać podczas pracy.
Najważniejsze różnice decydujące o wyborze techniki
- 450°C to umowna granica między lutowaniem miękkim i twardym.
- Lutowanie miękkie sprawdza się w elektronice, przewodach i instalacjach wodnych o umiarkowanej temperaturze.
- Lutowanie twarde tworzy mocniejsze i bardziej odporne połączenie, między innymi w instalacjach gazowych, chłodniczych i klimatyzacyjnych.
- Lutownica elektryczna zwykle wystarcza do lutowania miękkiego, natomiast twarde wymaga najczęściej palnika.
- O trwałości spoiny decydują przede wszystkim czystość powierzchni, właściwy topnik i równomierne nagrzanie.
Lutowanie twarde a miękkie różni temperatura i odporność spoiny
Lutowanie polega na połączeniu metali za pomocą dodatkowego materiału, czyli spoiwa. W prawidłowym procesie topi się spoiwo, a nie łączone elementy. Ciekły lut wpływa w szczelinę między powierzchniami i po zastygnięciu tworzy nierozłączne połączenie.
Podstawowy podział wynika z temperatury topnienia spoiwa. Przyjmuje się, że lutowanie miękkie odbywa się z użyciem spoiwa topniejącego w temperaturze nieprzekraczającej 450°C, a twarde powyżej tej wartości. W praktyce lut miękki często topi się w zakresie około 180-250°C, natomiast spoiwa twarde mogą wymagać temperatury od około 600 do nawet 900°C.
| Kryterium | Lutowanie miękkie | Lutowanie twarde |
|---|---|---|
| Temperatura topnienia spoiwa | Do 450°C | Powyżej 450°C |
| Typowe spoiwa | Stopy cyny, cyna z miedzią lub srebrem | Stopy miedzi, srebra, mosiądzu, niklu |
| Źródło ciepła | Lutownica elektryczna, kolbowa, transformatorowa lub gorące powietrze | Palnik gazowy, propan-butan, propan-tlen lub acetylenowo-tlenowy |
| Odporność połączenia | Wystarczająca przy małych i średnich obciążeniach | Wyższa odporność mechaniczna i termiczna |
| Najczęstsze zastosowanie | Elektronika, przewody, drobne naprawy, instalacje wodne | Rury miedziane, chłodnictwo, klimatyzacja, gaz, elementy stalowe |
Nie oznacza to, że lut twardy zawsze jest lepszy. Jest po prostu przeznaczony do trudniejszych warunków. Do połączenia przewodu na płytce użycie palnika byłoby nie tylko niepraktyczne, ale mogłoby zniszczyć izolację, laminat i podzespoły.
Gdzie najlepiej sprawdza się lutowanie miękkie
Lutowanie miękkie wybieram przede wszystkim wtedy, gdy potrzebne jest szybkie połączenie elektryczne lub mechaniczne, a elementy nie będą narażone na wysoką temperaturę i duże siły. Najbardziej oczywistym przykładem jest elektronika, gdzie lutownica elektryczna łączy wyprowadzenia elementów z polami lutowniczymi na płytce.
Elektronika i przewody
Do przewodów i płytek stosuje się najczęściej spoiwa cynowe, także w wersjach bezołowiowych. Lutownica z regulacją temperatury daje lepszą kontrolę niż prosty model bez regulacji, szczególnie przy delikatnych elementach. Dla początkującego rozsądny zakres pracy to zwykle około 300-380°C, zależnie od rodzaju lutu i wielkości pola.
Najczęstszy błąd polega na dokładaniu dużej ilości cyny do zimnego połączenia. Spoina może wtedy wyglądać efektownie, ale nie łączy prawidłowo powierzchni. Najpierw rozgrzewam oba elementy, a dopiero później podaję spoiwo, dzięki czemu lut rozpływa się cienką, równą warstwą.
Rury i instalacje wodne
Miękkie spoiwa wykorzystuje się również do łączenia rur miedzianych w instalacjach wodnych oraz niektórych układach grzewczych. Technika jest wygodna, bo nie wymaga tak wysokiej temperatury jak lutowanie twarde, a niewielki palnik propan-butan zwykle wystarcza do podgrzania złącza.
Trzeba jednak sprawdzić przeznaczenie spoiwa. W instalacjach wody pitnej należy stosować lut bezołowiowy dopuszczony do tego zastosowania. Spoina miękka nie będzie dobrym wyborem tam, gdzie występują wysokie temperatury, silne drgania, duże ciśnienie albo wymagania charakterystyczne dla instalacji gazowych.
Kiedy mocniejsze połączenie wymaga lutowania twardego
Lutowanie twarde ma sens, gdy spoina musi pracować w podwyższonej temperaturze albo przenosić większe obciążenia. Wyższa temperatura procesu pozwala użyć spoiw, które po zastygnięciu tworzą bardziej odporne połączenie adhezyjno-dyfuzyjne, czyli związane nie tylko przez przyczepność, ale też przez wzajemne oddziaływanie materiałów w strefie złącza.
Instalacje chłodnicze i klimatyzacyjne
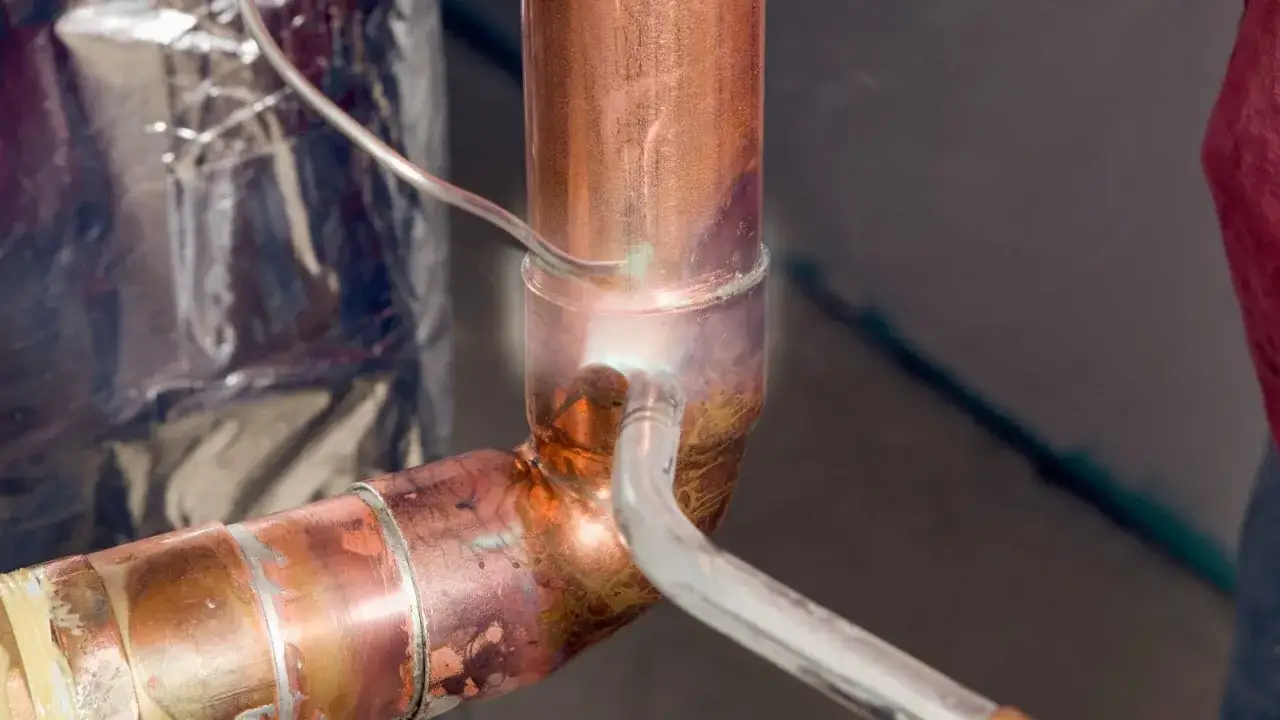
W rurach miedzianych stosowanych w chłodnictwie i klimatyzacji lutowanie twarde jest często wybierane ze względu na wymaganą szczelność oraz odporność na ciśnienie i zmiany temperatury. Używa się między innymi spoiw miedziano-fosforowych lub srebrnych. Ich temperatura pracy zależy od składu, dlatego zawsze trzeba kierować się oznaczeniem producenta.
W takich instalacjach liczy się nie tylko sama wytrzymałość. Zanieczyszczenia, tlenki i niewłaściwy topnik mogą ograniczyć przepływ spoiwa, a w efekcie powstać może mikronieszczelność. Z mojego doświadczenia wynika, że przygotowanie rur ma większe znaczenie niż sama moc palnika.
Stal, mosiądz i elementy narażone na temperaturę
Twarde spoiwa stosuje się do łączenia stali, mosiądzu, brązu, miedzi, a przy odpowiednim materiale i topniku także stali nierdzewnej. Wybór zależy od rodzaju metalu, szczeliny, oczekiwanej wytrzymałości i temperatury pracy. Do połączeń stalowych mogą być potrzebne spoiwa mosiężne lub niklowe, a do precyzyjnych prac często wybiera się luty srebrne.
Minusem jest większe obciążenie cieplne. Palnik może odbarwić metal, odkształcić cienki element albo uszkodzić powłokę ochronną. Jeżeli lutuję element ocynkowany, najpierw oceniam, czy podgrzewanie nie spowoduje powstania niebezpiecznych oparów i czy nie trzeba usunąć powłoki w kontrolowany sposób.
Jak dobrać spoiwo, topnik i narzędzie
Samą temperaturą nie da się poprawnie dobrać metody. Trzeba dopasować do siebie metal bazowy, spoiwo, topnik oraz źródło ciepła. Informacja na opakowaniu lutu jest ważniejsza niż ogólna zasada, że „cyna pasuje do wszystkiego”.
Spoiwo i topnik
Topnik usuwa tlenki i poprawia zwilżanie powierzchni. Zwilżanie oznacza zdolność ciekłego lutu do równomiernego rozpłynięcia się po metalu i wejścia w szczelinę. Bez niego spoiwo może tworzyć kulki, odsuwać się od powierzchni albo pozostawić pustki w złączu.
- Do elektroniki stosuje się cienkie spoiwa cynowe z topnikiem w rdzeniu.
- Do miedzi i instalacji wodnych potrzebny jest topnik przeznaczony do lutowania rur.
- Do lutowania twardego wybiera się topnik odporny na wysoką temperaturę, zgodny z konkretnym spoiwem.
- Po pracy pozostałości topnika trzeba usunąć, szczególnie z instalacji i powierzchni podatnych na korozję.
Przeczytaj również: Jak wybrać myjkę ciśnieniową do domu i ogrodu? Poradnik dla osób szukających skutecznego sprzętu do mycia tarasu, kostki i auta
Lutownica czy palnik
Do przewodów, płytek i małych elementów najlepsza będzie lutownica elektryczna o mocy dobranej do zadania. Modele 40-80 W są uniwersalne do prostych prac, natomiast większe masy metalu mogą wymagać mocniejszego narzędzia lub podgrzewania z większą powierzchnią grota.
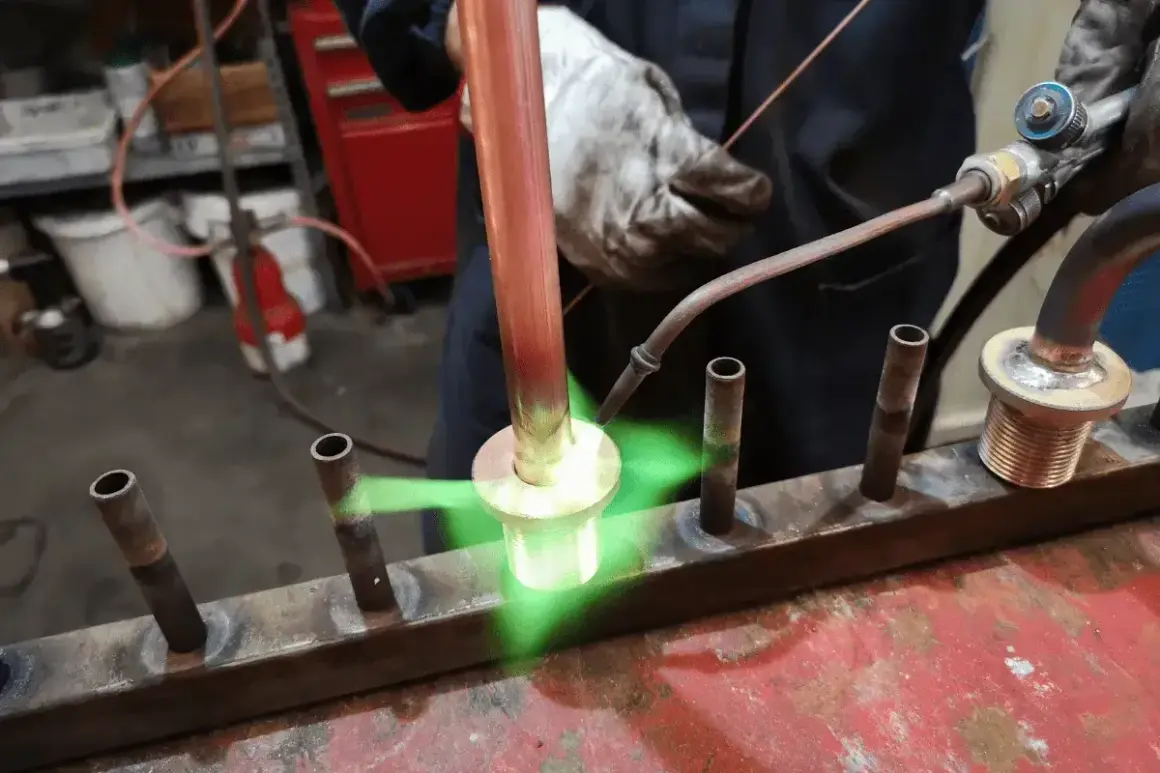
Do lutowania twardego potrzebny jest palnik, który dostarczy ciepła całemu złączu. Nie wolno kierować płomienia wyłącznie na spoiwo. Najpierw podgrzewa się łączone elementy, a lut powinien stopić się od ich temperatury i sam wpłynąć w szczelinę.
Przebieg pracy i błędy, które osłabiają połączenie
Niezależnie od metody rezultat zaczyna się od przygotowania. Powierzchnie trzeba oczyścić z tłuszczu, farby, rdzy i tlenków, a elementy unieruchomić tak, aby szczelina była możliwie równa. Przy połączeniach kapilarnych zbyt duży luz utrudni wciągnięcie spoiwa, a całkowity brak szczeliny ograniczy jego przepływ.
- Oczyść metal mechanicznie i odtłuść go odpowiednim środkiem.
- Dopasuj elementy i sprawdź, czy nie przesuwają się podczas grzania.
- Nałóż cienką warstwę topnika, jeśli nie znajduje się już w rdzeniu spoiwa.
- Podgrzewaj złącze równomiernie, obserwując zachowanie lutu, a nie kolor płomienia.
- Podaj spoiwo do rozgrzanego miejsca i pozwól mu rozpłynąć się w szczelinie.
- Pozostaw złącze do spokojnego wystygnięcia, bez poruszania elementami.
- Usuń resztki topnika i sprawdź ciągłość spoiny na całym obwodzie.
Do typowych błędów należy przegrzewanie. W lutowaniu miękkim może ono uszkodzić płytkę lub izolację, a w twardym doprowadzić do nadmiernego utlenienia i wypalenia topnika. Zbyt duża ilość spoiwa również nie poprawia trwałości. Liczy się prawidłowe zwilżenie i wypełnienie szczeliny, nie gruba warstwa metalu na zewnątrz.
Nie próbuję też naprawiać lutem pęknięć, które powinny zostać spawane albo wymienione. Lutowanie dobrze sprawdza się przy odpowiednio dopasowanych powierzchniach, lecz nie zastąpi naprawy elementu przeciążonego, skorodowanego lub źle zaprojektowanego.
Bezpieczeństwo ważniejsze niż szybkość wykonania
Lutowanie miękkie wymaga ochrony oczu, wentylacji i ostrożności przy gorącym grocie. Przy pracy z topnikami trzeba unikać wdychania oparów, a elementów po lutowaniu nie wolno dotykać gołą ręką. Szczególną ostrożność zachowuję przy spoiwach zawierających ołów, ponieważ po pracy trzeba dokładnie umyć ręce i nie dopuszczać do kontaktu z żywnością.
Lutowanie twarde wiąże się z otwartym płomieniem i temperaturą, która może przekraczać 800°C. Stanowisko powinno być wolne od materiałów palnych, a operator powinien używać okularów, rękawic i odzieży trudnopalnej. W zamkniętym pomieszczeniu potrzebna jest skuteczna wentylacja, a przy instalacjach gazowych lub chłodniczych naprawę najlepiej powierzyć osobie z odpowiednimi uprawnieniami.
Przed rozpoczęciem pracy sprawdzam również, co znajduje się za ścianą lub pod podłogą. Iskry, płomień i rozgrzany metal potrafią uszkodzić izolację, drewno albo tworzywa, których nie widać z miejsca lutowania.
Najprostsza zasada wyboru techniki do konkretnej pracy
Jeżeli łączysz przewody, elementy elektroniki albo rurę w instalacji wodnej pracującej w umiarkowanych warunkach, zacznij od lutowania miękkiego. Jest szybsze, mniej obciąża cieplnie materiał i zwykle wymaga tańszego, prostszego wyposażenia.
Gdy połączenie ma wytrzymywać wysoką temperaturę, drgania, większe ciśnienie lub wymagające środowisko pracy, wybierz lutowanie twarde i właściwy palnik. Nie dobieraj jednak metody wyłącznie według oczekiwanej siły spoiny. Równie ważne są wymagania producenta instalacji, rodzaj metalu oraz dopuszczone spoiwo.
Największą różnicę w praktyce robią trzy rzeczy: dobrze oczyszczone powierzchnie, równomierne nagrzanie i cierpliwość. Jeśli te warunki są spełnione, zarówno lutowanie miękkie, jak i twarde może dać trwałe połączenie dopasowane do konkretnego zadania.